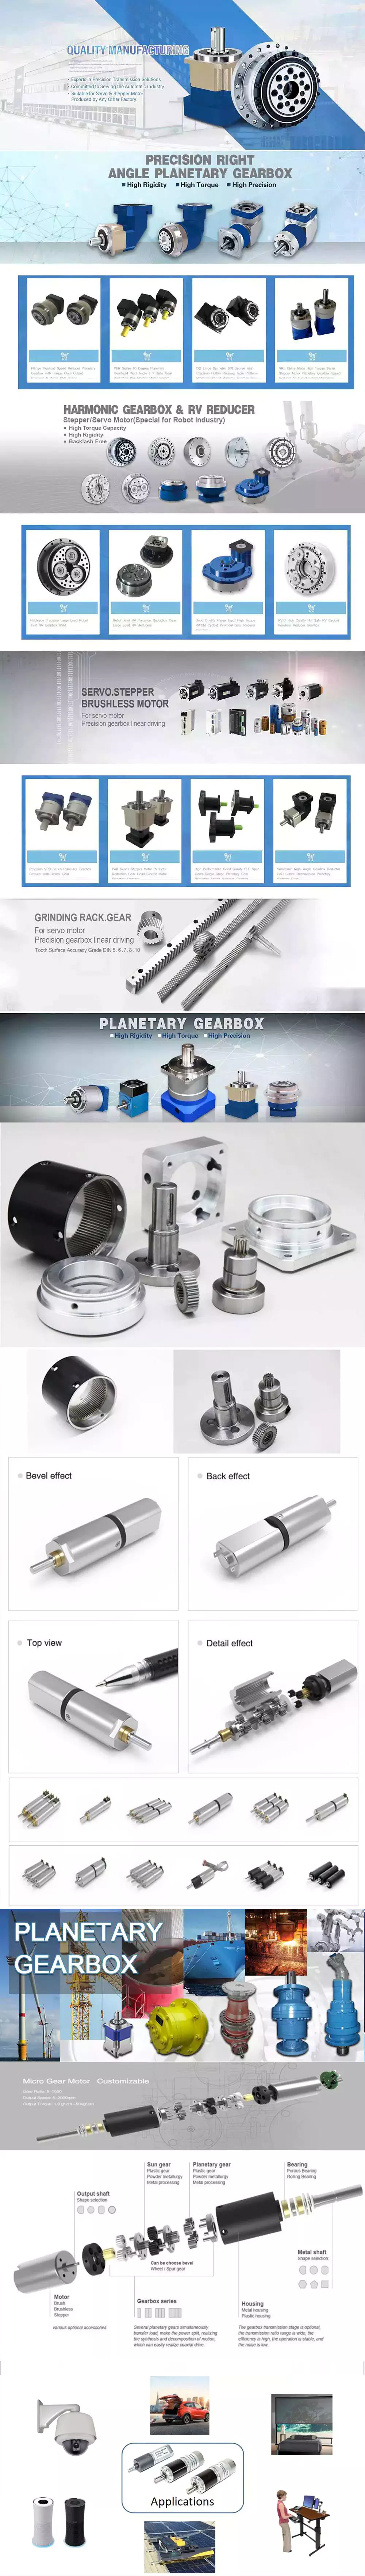
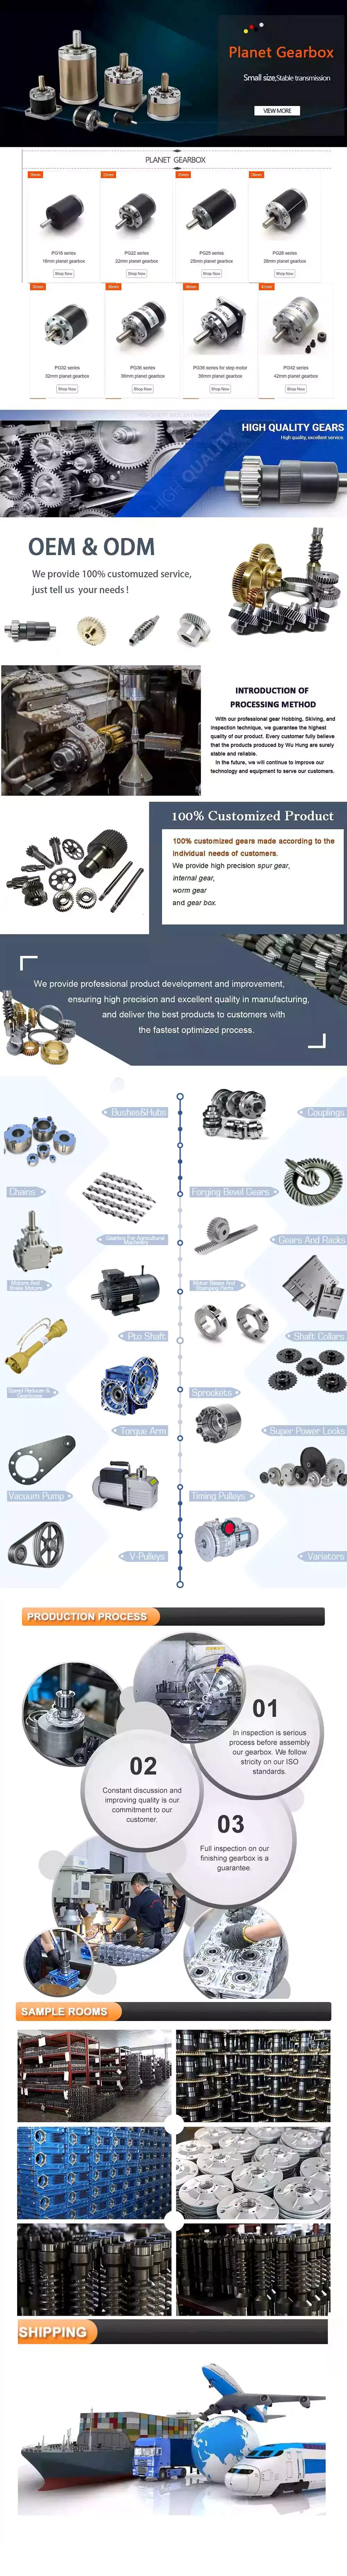
製品説明
機械ホイール伝動遊星歯車カスタムピニオン精密金属平歯車
| アイテム | 特注加工された機械加工用歯車 | |
| プロセス | CNC加工、CNCフライス加工、CNC旋盤加工 | |
| 材料 | 鋼、ステンレス鋼、炭素鋼、真鍮、C360真鍮、銅、アルミニウム7075、7068真鍮、C360真鍮、銅、アルミニウム、ナイロン、PA66、ナイロン、ABS、PP、PC、PE、POM、PVC、PU、TPR、TPE、TPU、PA、PET、HDPE、PMMAなど | |
| 品質管理 | ISO9001およびISO14001 | |
| 寸法穴公差 | -/+0.01mm | |
| 品質基準 | AGMA、JIS、DIN | |
| 表面処理 | 黒染め、メッキ、陽極酸化処理、硬質陽極酸化処理など | |
| ギア硬度 | 30~60 HRC | |
| サイズ/カラー | ギアや部品の寸法は顧客からの図面に基づき、色はカスタマイズされます。 | |
| 表面処理 | 表面は研磨仕上げまたはマット仕上げが可能で、塗装、テクスチャ加工、真空蒸着、ロゴの刻印などもできます。 | |
| 寸法公差 | ±0.01mm以上の精度 | |
| サンプル確認および承認 | 確認のためにサンプルが発送され、送料はお客様が負担します。 | |
| パッケージ | 内側は透明なビニール袋、外側は段ボール箱、木製パレット、またはお客様のご要望に応じたその他の特別な梱包。 | |
| 納期 | 通常、合計で2~8週間かかります。 | |
| 配送 |
通常はFEDEX、UPS、DHL、TNT、EMSを利用しますが、お客様のご要望に応じて対応いたします。 |
生産:
1. 作業員は、ギアを検査し、生産上の欠陥をタイムリーに発見できるよう訓練されています。
2. 品質管理部門は、CNC加工において100個ごとに1個を検査し、ギアがすべての寸法公差を満たしていることを確認します。
3. ギアは各工程で検査され、出荷前にも検査されます。すべての検査記録は当社の工場で3年間保管されます。
4. 当社の営業担当者は、ギアの製造工程ごとに写真をお送りしますので、詳細な製造状況を把握でき、ミスが発生する可能性に気づくことができます。当社の営業担当者、品質管理担当者、作業員は、すべての製造工程を綿密に監視しています。
5. 私たちは品質と使いやすさを確保するために非常に注意深く作業していることを感じていただけるでしょう。
6. 私たちは、すべてのお問い合わせ、ギアや部品を製造するすべての機会を大切にし、すべてのお客様を大切にします。
品質管理プロセス:
1) 原材料の検査 – IQC
2) 生産ライン稼働前に詳細を確認する
3) 大量生産時に全数検査と工程内検査を実施する—工程内品質管理(IPQC)
4) 生産完了後のギアの検査(FQC)
5) 完成後のギアの検査 ― 出荷品質管理(OQC)
サービス:
1. 顧客のギア図面に基づいた金型設計。
2. 金型製作前に、金型図面をお客様に提出し、レビューと確認を依頼する。
3. 寸法全体が記載されたサンプル、外観検査報告書、材料証明書を顧客に提供する。
4. バッチ部品の重要な寸法と外観に関する検査報告書を提供する。
梱包と発送:
1. ギアはPP袋に丁寧に梱包され、カートンに梱包されています。この梱包は速達便、航空便、海上輸送に十分な強度を備えています。
2. 航空便、船便、またはDHL、UPS、FedEx、TNTによる配送が可能です。
3. 取引条件:EXW、FOB杭州、またはCIF
4. すべての配送は慎重に手配され、迅速かつ安全にお客様のお手元に届きます。
よくある質問
Q1:ギアや部品の品質をどのように保証しますか?
当社はISO 9001:2008認証工場であり、工業部品の品質管理のための統合システムを備えています。当社はIQC(受入品質管理)を実施しており、
工業部品製造の各工程を管理するために、IPQCS(工程内品質管理)、FQC(最終品質管理)、OQC(出荷品質管理)が実施されます。
Q2:御社のギアと部品の利点は何ですか?
当社の強みは、競争力のあるリーズナブルな価格、迅速な配送、そして高品質です。従業員は責任感があり、親しみやすく、勤勉です。
当社の工業用部品製品は、厳格な公差、滑らかな表面仕上げ、そして長寿命性能を特長としています。
Q3:当社の加工設備は何ですか?
当社の加工設備には、プラスチック射出成形機、CNCフライス盤、CNC旋盤、プレス機、ホブ盤、自動旋盤、タッピング盤、研削盤、切断機などがあります。
Q4:どのような配送方法を利用していますか?
通常、UPS、DHL、FEDEX、または海上輸送を利用します。
5:どのような材料を加工できますか?
プラスチック射出成形ギアおよび部品の材料としては、ナイロン、PA66、30%ガラス繊維入りナイロン、ABS、PP、PC、PE、POM、PVC、PU、TPR、TPE、TPU、PA、PET、HDPE、PMMAなどがあります。
金属加工用歯車や部品に使用される材料は、真鍮、青銅、銅、ステンレス鋼、鋼、アルミニウム、チタン、プラスチックなどです。
Q6:貴社のギアおよび部品の納期はどのくらいですか?
通常、射出成形または機械加工には15営業日かかりますが、納期を短縮するよう努めます。
遊星歯車機構
この記事では、遊星歯車機構の設計と用途について解説します。遊星歯車機構の減速比は、歯車の歯数によって決まります。遊星歯車機構の減速比は、主にエンジンや発電機の駆動に使用される従来の機械式トランスミッションよりも低いのが一般的です。そのため、高負荷用途には最適な選択肢となることが多いです。以下に、遊星歯車機構の利点をいくつか挙げます。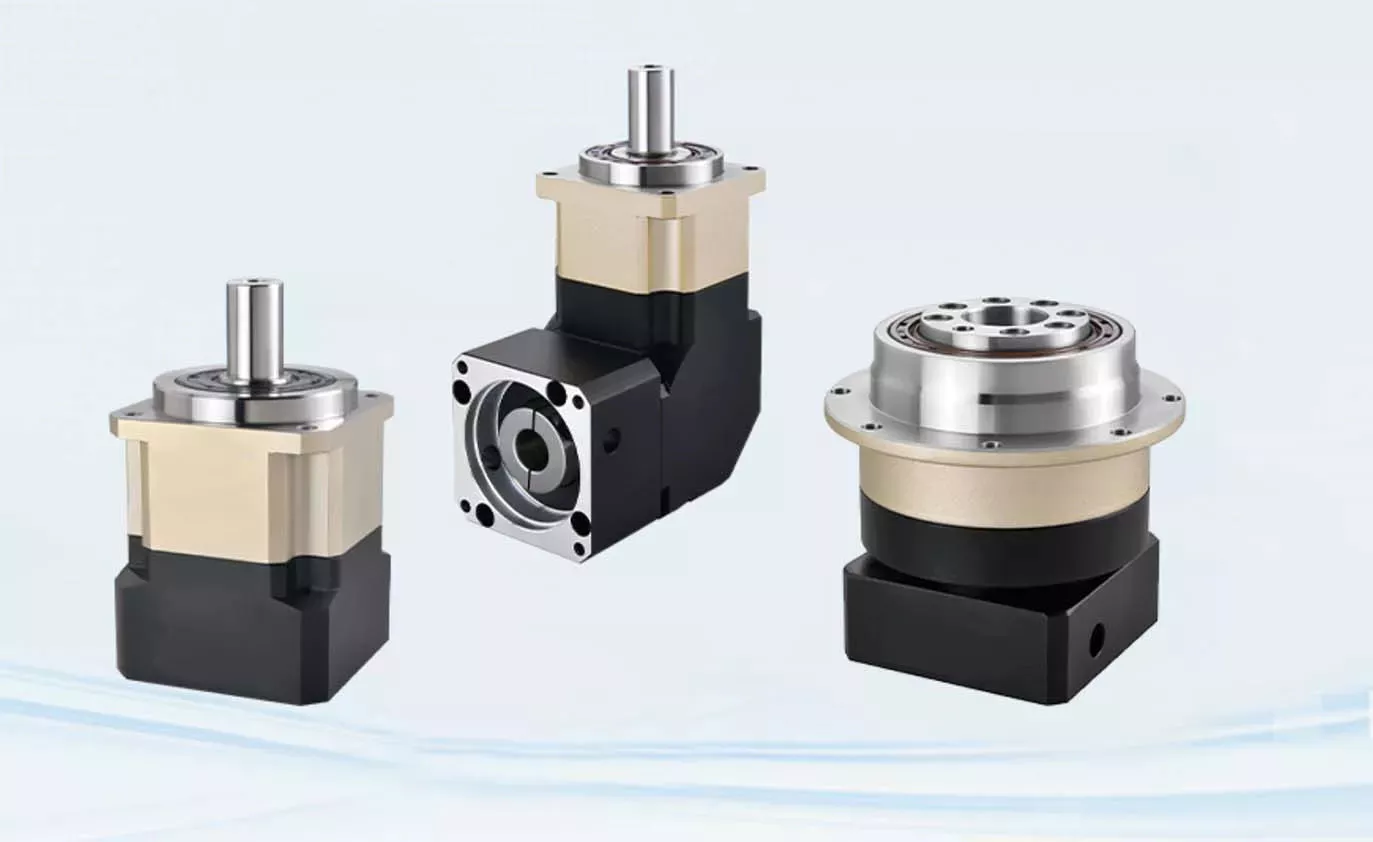
遊星歯車装置
遊星歯車機構は、太陽系と同様の原理で動作します。中心の歯車(太陽歯車)を中心に回転し、2つ以上の外側の歯車(遊星歯車)がキャリアで連結されています。これらの歯車が出力軸を駆動します。遊星歯車の配置は、天の川銀河の惑星の環に似ています。この配置により、歯車機構として最適なトルク密度と剛性が得られます。
通常のピニオンとギアによる減速機に代わるコンパクトな選択肢として、遊星歯車機構は多くの利点を提供します。これらの特性により、遊星歯車機構はコンパクトさと軽量性など、さまざまな用途に最適です。遊星歯車機構の効率は、入力エネルギーの90%が出力に伝達されることによってさらに向上します。また、遊星歯車機構は低騒音で高トルク密度を実現しています。さらに、その設計により負荷分散が最適化され、長寿命化に貢献します。
遊星歯車は潤滑が必要です。従来の歯車よりも設置面積が小さいため、放熱性に優れています。実際、潤滑によって振動や騒音を低減することもできます。また、使用に伴う摩耗を防ぐためにも、歯車を適切に潤滑しておくことが重要です。遊星歯車の潤滑は、歯車の正常な動作を維持し、摩耗を軽減する効果もあります。
遊星歯車機構は、複数の遊星歯車を用いて減速を実現します。各歯車は出力軸と中央に配置された太陽歯車を備えています。リング歯車は機械本体に固定され、太陽歯車はクランプ機構に取り付けられます。外側の歯車はキャリアに接続され、各遊星歯車はリングによって連結されています。この構造により、遊星歯車機構は入力軸に対して対称な形状となります。
遊星歯車機構のギア比は、太陽歯車の歯数によって決まります。太陽歯車が小さくなるほど、ギア比は大きくなります。遊星歯車のギア比の範囲は3:1から10:1までです。しかし、最終的には太陽歯車が小さくなりすぎて、トルクが著しく低下します。ギア比が高いほど、伝達できるトルクは小さくなります。そのため、遊星歯車はしばしば「遊星歯車」と呼ばれます。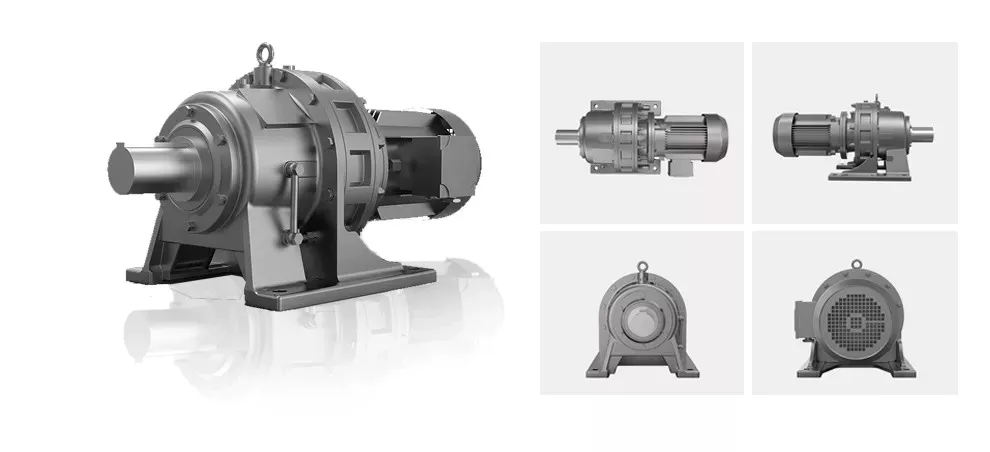
彼らのデザイン
遊星歯車機構の基本的な設計は非常にシンプルです。3つの連結リンクで構成され、各リンクにはそれぞれ固有のトルクがあります。リングギアはフレーム0のO点に固定され、他の2つのリンクはA点とB点で互いに固定されています。一方、リングギアは遊星アーム3のO点に取り付けられています。これら3つの部品はすべてジョイントで接続されています。自由体図を図9に示します。
開発プロセスにおいて、設計チームは各遊星歯車への動力をそれぞれの動力経路に分配します。この分配は、システム内のすべての歯車の噛み合い状態に基づいて行われます。次に、設計チームは個々の歯車の噛み合いにかかる負荷を決定します。この方法を用いることで、個々の歯車の噛み合いにかかる負荷とリングギアハウジングの形状を決定することが可能になります。
遊星歯車機構は3種類の歯車で構成されています。中央の太陽歯車は、内歯リングギアを介して他の2つの歯車に接続されています。遊星歯車は、間隔を規定するキャリアアセンブリに配置されています。キャリアには出力軸も組み込まれています。遊星歯車機構の3つの構成要素は互いに噛み合い、一体となって回転します。用途によっては、異なる速度または異なるタイミングで回転することもあります。
遊星歯車機構の設計は独特です。遊星歯車機構では、入力歯車が中央の歯車を中心に回転し、外側の歯車は太陽歯車を中心に配置されています。さらに、リングギアが構造全体を支えています。キャリアは外側の歯車を出力軸に接続します。この歯車システムは最終的に高トルクを伝達します。このタイプの歯車機構は高速動作に最適です。
遊星歯車機構の基本的な構造は、互いに噛み合う複数の接点から成ります。遊星歯車は整数個の歯を持ち、リング歯車は非整数個の歯を持ちます。遊星歯車の歯は、互いに、そして主歯車とも噛み合わなければなりません。歯数と遊星歯車の間隔は、設計において重要な役割を果たします。遊星歯車機構が正しく機能するためには、整数個の歯が必要です。
アプリケーション
上記用途に加え、遊星歯車機構は工作機械、プラスチック加工機械、デリッククレーン、ドッククレーン、マテリアルハンドリング機器などにも使用されています。さらに、浚渫装置、道路建設機械、砂糖結晶化装置、製粉機駆動装置などにも応用されています。その汎用性と効率性から多くの産業で魅力的な選択肢となっていますが、複雑な構造と製造工程のため、扱いが難しい部品でもあります。
遊星歯車機構の多くの利点の中でも、制御された空間に大きなトルクを伝達できる能力は、多くの産業で広く採用されている理由の一つです。さらに、遊星歯車を追加することでトルク密度を高めることができます。そのため、遊星歯車機構は高トルクを必要とする用途に適しています。電動ドライバーやタービンエンジンにも使用されています。しかし、あらゆる用途に使われているわけではありません。以下に、より一般的な用途をいくつか紹介します。
遊星歯車機構の最も重要な特徴の一つは、そのコンパクトなサイズです。トルクを伝達しながら、騒音と振動を低減することができます。さらに、高品質な性能を損なうことなく高速回転を実現できます。これらの歯車のコンパクトなサイズは、高速用途での使用にも適しています。遊星歯車機構には、摺動部が設けられているものもあります。これらの摺動部の一部はオイルで潤滑されますが、合成ゲルが必要な場合もあります。こうした独自の特長にもかかわらず、遊星歯車機構は多くの産業で広く普及しています。
遊星歯車機構は3つの部品で構成されています。太陽歯車は入力歯車、遊星歯車は出力歯車です。これらはキャリアによって接続されています。キャリアは入力軸と出力軸を連結します。遊星歯車機構は様々な要件に合わせて設計することができ、使用するタイプは用途のニーズによって異なります。その設計と性能は、用途のニーズを満たす必要があります。
遊星歯車の減速比は、遊星歯車の数によって変化します。太陽歯車が小さいほど、減速比は大きくなります。遊星歯車を単独で使用する場合、減速比の範囲は3:1から10:1です。複数の遊星歯車を同じリングギアに連結することで、より高い減速比を得ることができます。この方法は多段式ギアボックスと呼ばれます。ただし、これは大型のギアボックスでのみ使用可能です。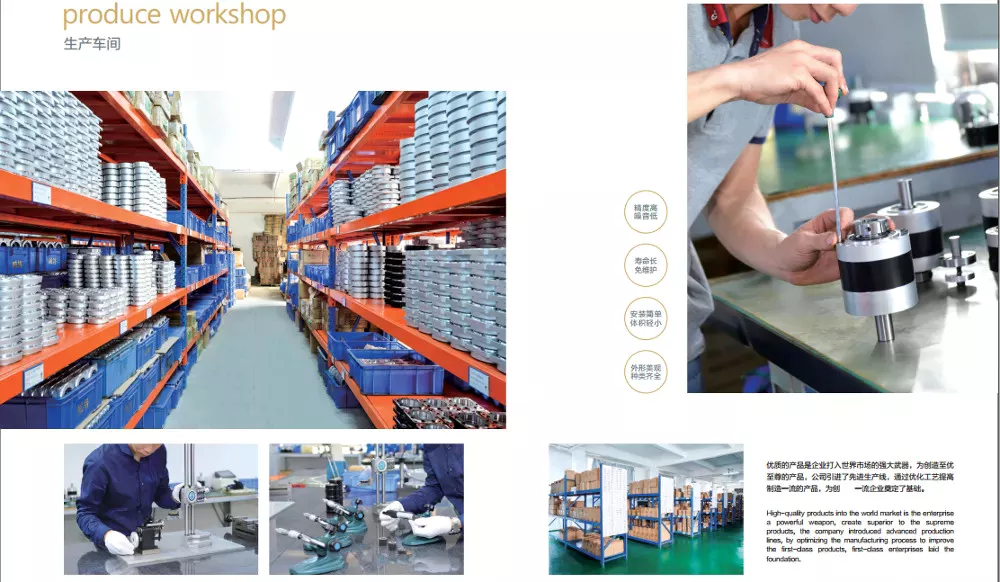
メンテナンス
遊星歯車減速機の主要部品は遊星歯車です。遊星歯車を最高の状態に保つには、定期的なメンテナンスと清掃が必要です。遊星歯車の寿命を延ばすことで、減速機の他のすべての部品も保護されます。この記事では、遊星歯車のメンテナンスと清掃の手順について説明します。この記事を読めば、遊星歯車減速機を適切にメンテナンスする方法がわかるはずです。そして、減速機をより長く快適にお使いいただけることを願っています。
まず、遊星歯車機構の適切な潤滑方法を知っておくことが重要です。高速回転する歯車は高温と高摩擦にさらされるため、潤滑油は不可欠です。遊星歯車機構のハウジングは、熱を効率的に放散できる構造にする必要があります。推奨されるオイルは合成油で、充填量は30~50%程度です。潤滑油は少なくとも6ヶ月ごと、または必要に応じて交換してください。
遊星歯車減速機を交換するのは不必要に思えるかもしれませんが、定期的なメンテナンスを行うことで長持ちさせることができます。定期点検によって問題点が早期に発見され、適切な修理が可能になります。遊星歯車減速機内部にギアオイルが満タンになると、詰まりが発生します。この問題を避けるため、減速機を交換するのではなく、修理を検討することをお勧めします。修理は新品の遊星歯車減速機を購入するよりも費用を大幅に節約できます。
遊星歯車機構の長寿命化には、適切な潤滑が不可欠です。オイル交換の頻度は、油温と運転速度に基づいて決定する必要があります。高温になるとオイルの分子構造が崩れ、保護膜を形成できなくなるため、より頻繁に交換する必要があります。その後、数ヶ月ごとにオイルフィルターのメンテナンスを実施してください。最後に、ギアボックスオイルを定期的に点検し、必要に応じて交換してください。